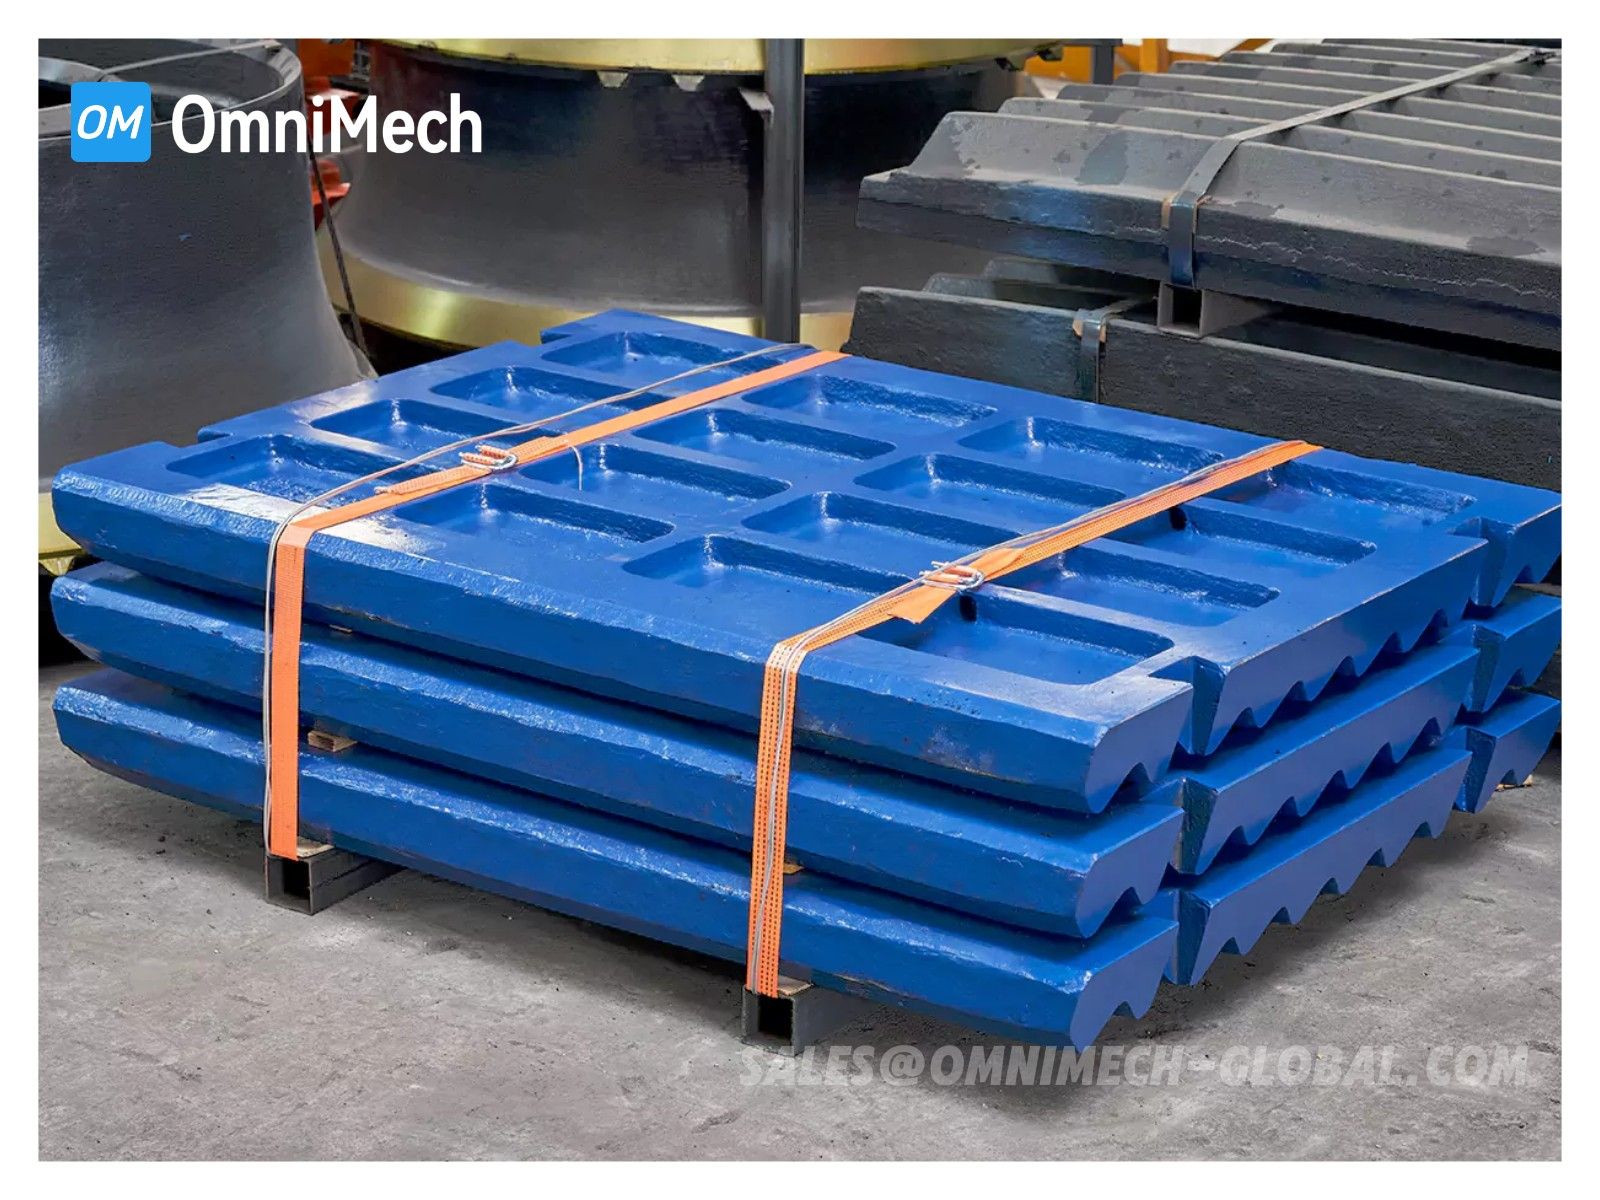
Comment choisir la bonne plaque de mâchoire
Pourquoi le choix de la plaque de mâchoire est important
La plaque de mâchoire est la pièce d’usure principale de tout concasseur à mâchoire. Choisir le mauvais matériau ou profil peut entraîner :
- Réduction du débit — un profil de dent inadapté ne saisit pas efficacement le matériau
- Usure prématurée — un matériau tendre dans une application abrasive s’use en jours au lieu de mois
- Consommation d’énergie excessive — les plaques usées nécessitent plus de puissance pour le même taux de réduction
Un concasseur à mâchoire possède deux plaques : la plaque fixe (côté stationnaire) et la plaque oscillante (côté mobile). Les deux doivent être sélectionnées et entretenues ensemble — des plaques désaccordées créent des forces de broyage inégales et accélèrent l’usure du côté le plus sollicité.

Guide de sélection du matériau
| Matériau | Dureté (HB) | Idéal pour | Durée typique |
|---|---|---|---|
| Mn13Cr2 | 250+ | Faible abrasion, fort impact | 2–3 mois |
| Mn18Cr2 | 300+ | Abrasion moyenne + impact | 3–5 mois |
| Mn18Cr2+Ti | 340+ | Haute abrasion | 5–8 mois |
| Cr26 martensitique | 600+ | Très haute abrasion, faible impact | 4–6 mois |
Pour la composition chimique et la dureté de ces grades, consultez notre guide des matériaux. Le traitement thermique de l’acier au manganèse explique pourquoi le Mn18Cr2 s’écrouit sous l’impact. Pour les autres types de concasseurs, voir notre guide manteau et concave et guide marteau bimétal.
Comment choisir le bon grade
Étape 1 — Évaluer l’abrasivité. Une teneur en silice supérieure à 5 % indique une alimentation abrasive. Granit haute silice, gravier de rivière et laitier exigent Mn18Cr2+Ti ou Cr26. Calcaire tendre ou béton recyclé peuvent utiliser Mn13Cr2.
Étape 2 — Évaluer l’énergie d’impact. Une alimentation grande et en blocs issue de tirs de mine délivre un fort impact — idéal pour l’écrouissage de l’acier au manganèse. Une alimentation petite pré-tamisée a une faible énergie d’impact ; le haut chrome (Cr26) peut surpasser le manganèse ici.
Étape 3 — Considérer le risque de métal trampo. Si votre flux contient du métal non concassable (barres d’armature, dents de godet), le manganèse est plus sûr — il se déforme plutôt que de se fracturer. Le haut chrome se ébréchera ou se fracturera.

Considérations sur le profil de dent
Profil à dents pleines
Idéal pour le broyage primaire d’alimentation grande et en blocs. Offre une saisie et un taux de réduction maximaux. Les poches de dents profondes maintiennent le matériau contre la course oscillante.
Profil ondulé
Idéal pour le broyage secondaire/tertiaire où le contrôle de la taille du produit est critique. Produit une sortie plus uniforme avec moins de matériau lamelleux. Les crêtes alternées créent plusieurs zones de broyage.
Profil plat
Utilisé lorsque la taille d’alimentation est déjà petite. Saisie moindre mais débit plus élevé. Commun dans les applications de recyclage.
Conseil : Le profil sur la plaque fixe et oscillante peut différer — une combinaison courante est dents pleines du côté oscillant et ondulé du côté fixe pour équilibrer saisie et forme du produit.
Référence croisée marques et modèles
| Marque | Série | Taille typique | Matériau standard | Notes |
|---|---|---|---|---|
| Metso/Nordberg | C80–C200 | 800–2,000 mm | Mn18Cr2 | Dents pleines standard |
| Sandvik | CJ409–CJ412 | 900–1,200 mm | Mn18Cr2 | Montage type coin |
| Shanbao | PE600–PE1200 | 600–1,200 mm | Mn13Cr2 base | Option +Ti |
| Telsmith | 2540–5060 | 635–1,524 mm | Mn18Cr2 | Design Hy-wedge |
Utilisez notre outil de référence croisée pour trouver le numéro de pièce exact, ou parcourez tous les modèles de concasseur que nous supportons.
Conseils d’installation
- Vérifiez la surface d’appui — tout écart provoque flexion et fissuration prématurée. Utilisez des cales d’épaisseur pour vérifier le contact complet.
- Utilisez le bon couple — un surserrement peut fissurer la plaque ; un sous-serrement permet le mouvement et l’écrouissage des boulons.
- Remplacez par paires — remplacez toujours plaques fixe et oscillante ensemble. Plaque nouvelle avec usée concentre la force sur les points hauts.
- Faites pivoter si possible — certaines plaques peuvent être pivotées de 180° pour doubler la durée. Programmez la rotation à 50 % d’usure.
- Inspectez la plaque de sécurité — elle agit comme fusible ; si elle est fatiguée, elle peut se briser prématurément.
Erreurs courantes qui raccourcissent la durée de vie
| Erreur | Conséquence | Correction |
|---|---|---|
| Fonctionner avec plaques latérales usées | Le matériau contourne la zone de broyage | Remplacer à 60 % d’usure |
| Suralimenter un concasseur grossier | Surcharge en haut, écaillement et fissuration | Taille d’alimentation adaptée — voir FAQ |
| Ignorer la distribution d’alimentation | Usure concentrée d’un côté, durée réduite de 30–50 % | Utiliser un distributeur d’alimentation |
| Souder des plaques au manganèse | Zone affectée thermiquement embrittie | Ne jamais souder le manganèse — voir guide traitement thermique |
| Mélanger marques sur un concasseur | Différences dimensionnelles créent force inégale | Utiliser des jeux appariés d’un fournisseur |
Quand envisager des pièces sur mesure
Les plaques standard peuvent ne pas être optimales si vous :
- Traitez un matériau très abrasif ou corrosif
- Avez besoin d’un taux de réduction non standard
- Opérez hors de la plage nominale
- Nécessitez un profil spécial pour matériau collant ou en dalles

FAQ
Combien de temps doit durer une plaque de mâchoire ?
En conditions normales d’abrasion moyenne, 2–4 mois de fonctionnement continu. Granit siliceux très abrasif peut réduire à 2–3 semaines, calcaire tendre peut prolonger à 6+ mois.
La plaque fixe ou oscillante doit-elle s’user en premier ?
Typiquement l’oscillante s’use 10–20 % plus vite car elle porte la charge mobile. Si la fixe s’use en premier, vérifiez la distribution d’alimentation.
Puis-je utiliser une plaque haut chrome au lieu de manganèse ?
Uniquement en applications faible impact, haute abrasion. Le haut chrome (Cr26) est fragile et se fracturera si du matériel non concassable entre. Associez toujours à un système de dégagement de fer trampo.
Quelle est la différence entre Mn13 et Mn18 ?
Un manganèse plus élevé (18 % vs 13 %) stabilise plus d’austénite, donnant une capacité d’écrouissage et une ténacité légèrement supérieures — meilleur pour plaques à fort impact et section épaisse. Mn13 est adéquat pour charges légères et plus économique.
Pourquoi ma plaque se fissure-t-elle dans la zone de montage ?
Généralement causé par mauvais appui, surserrement des boulons, ou support insuffisant d’un corps de mâchoire usé. La zone de montage ne s’écrouit pas — c’est un stress purement structurel.
Quand pivoter vs. remplacer ?
Si la plaque a consommé moins de 50 % de la hauteur de dent et la zone de montage est saine, pivotez de 180°. Si la hauteur de dent est inférieure à 50 % ou fissures > 1/4 de la largeur, remplacez.
Résumé
Choisir la bonne plaque se résume à trois décisions : matériau (selon abrasivité et impact), profil de dent (selon étape et spécification produit), et discipline d’entretien (rotation à 50 %, remplacement par paires, vérification de l’appui). Faites-le bien et vous maximiserez les tonnes par jeu de plaques.
Besoin de plaques pour votre concasseur C, CJ, PE ou Telsmith ? Parcourez notre catalogue de pièces ou demandez une conception sur mesure — envoyez votre modèle et conditions d’exploitation.