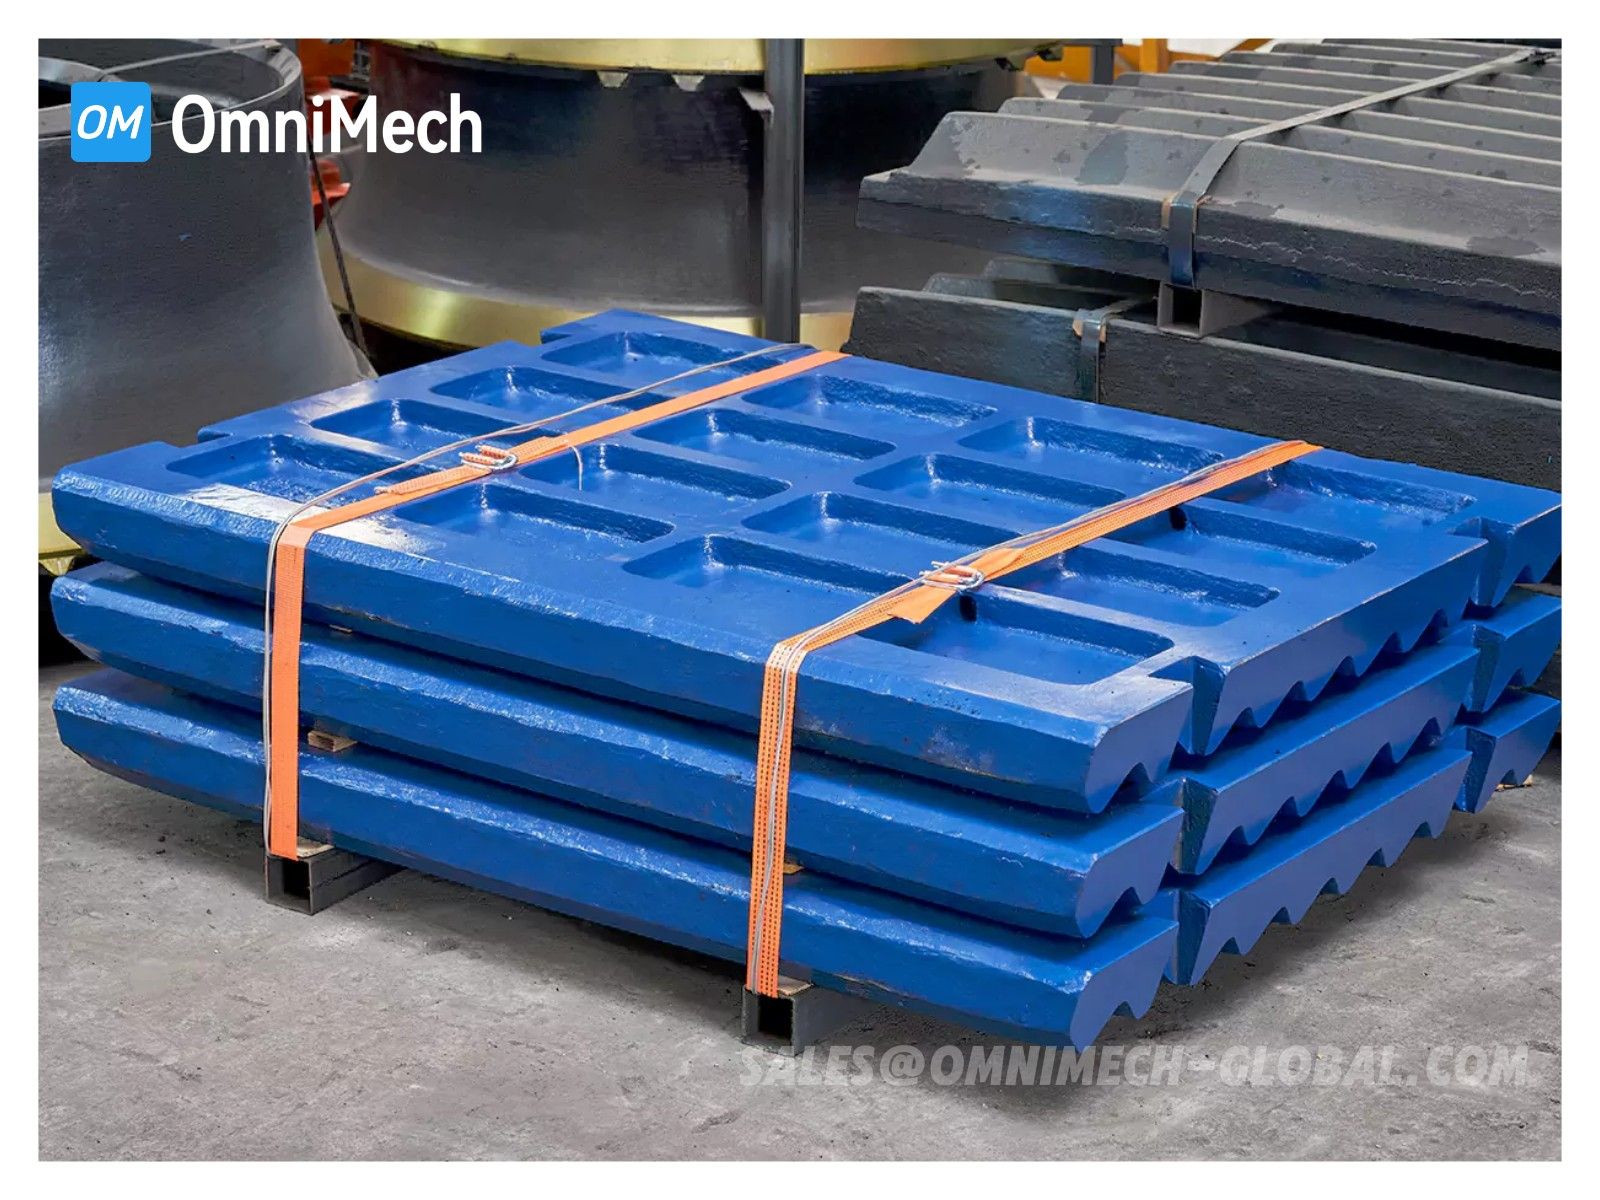
Como selecionar a placa de mandíbula correta
Por que a seleção da placa de mandíbula importa
A placa de mandíbula é a peça de desgaste principal em qualquer britador de mandíbula. Selecionar o material ou perfil errado pode levar a:
- Redução de capacidade — perfil de dente inadequado não agarra o material efetivamente
- Desgaste prematuro — material mole em aplicações abrasivas se desgasta em dias em vez de meses
- Consumo excessivo de energia — placas desgastadas exigem mais potência para a mesma razão de redução
Um britador de mandíbula tem duas placas: a placa fixa (lado estacionário) e a placa móvel (lado de balanço). Ambas devem ser selecionadas e mantidas juntas — placas desemparelhadas criam forças de britagem desiguais e aceleram o desgaste do lado mais carregado.

Guia de seleção de material
| Material | Dureza (HB) | Melhor para | Vida típica |
|---|---|---|---|
| Mn13Cr2 | 250+ | Baixa abrasão, alto impacto | 2–3 meses |
| Mn18Cr2 | 300+ | Abrasão média + impacto | 3–5 meses |
| Mn18Cr2+Ti | 340+ | Alta abrasão | 5–8 meses |
| Cr26 martensítico | 600+ | Abrasão muito alta, baixo impacto | 4–6 meses |
Para composição química e dureza destes graus, consulte nosso guia de materiais. O tratamento térmico do aço manganês explica por que o Mn18Cr2 se encrua sob impacto. Para outros britadores, veja nosso guia de manto e concavo e guia de martelo bimetal.
Como escolher o grau correto
Passo 1 — Avaliar abrasividade. Teor de sílica acima de 5% indica alimentação abrasiva. Granito de alta sílica, cascalho de rio e escória exigem Mn18Cr2+Ti ou Cr26. Calcário mole ou concreto reciclado podem usar Mn13Cr2.
Passo 2 — Avaliar energia de impacto. Alimentação grande e em blocos de detonação primária entrega alto impacto — ideal para encruamento do aço manganês. Alimentação pequena pré-peneirada tem baixa energia de impacto; cromo alto (Cr26) pode superar manganês aqui.
Passo 3 — Considerar risco de metal trampo. Se o fluxo contém metal não britável (armadura, dentes de escavadeira), manganês é mais seguro — deforma em vez de fraturar. Cromo alto lascará ou fraturará.

Considerações sobre perfil de dente
Perfil de dentes cheios
Melhor para britagem primária de alimentação grande e em blocos. Oferece máxima aderência e razão de redução. Bolsos de dentes profundos seguram o material contra o curso de balanço.
Perfil corrugado
Ideal para britagem secundária/terciária onde o controle do tamanho do produto é crítico. Produz saída mais uniforme com menos material lamelar. Cristas alternadas criam múltiplas zonas de britagem.
Perfil plano
Usado quando o tamanho da alimentação já é pequeno. Menor aderência, mas maior capacidade. Comum em aplicações de reciclagem.
Dica: O perfil na placa fixa e móvel pode diferir — combinação comum é dentes cheios no lado móvel e corrugado no lado fixo para equilibrar aderência e forma do produto.
Referência cruzada de marcas e modelos
| Marca | Série | Tamanho típico | Material padrão | Notas |
|---|---|---|---|---|
| Metso/Nordberg | C80–C200 | 800–2,000 mm | Mn18Cr2 | Dentes cheios padrão |
| Sandvik | CJ409–CJ412 | 900–1,200 mm | Mn18Cr2 | Montagem tipo cunha |
| Shanbao | PE600–PE1200 | 600–1,200 mm | Mn13Cr2 base | Opção +Ti |
| Telsmith | 2540–5060 | 635–1,524 mm | Mn18Cr2 | Design Hy-wedge |
Use nossa ferramenta de referência cruzada para encontrar o número exato da peça, ou navegue todos os modelos de britador que suportamos.
Dicas de instalação
- Verifique a superfície de assento — qualquer folga causa flexão e trincamento prematuro. Use calibradores de espessura para verificar contato completo.
- Use o torque correto — aperto excessivo pode trincar a placa; aperto insuficiente permite movimento e encruamento dos parafusos.
- Substitua em pares — sempre substitua placas fixa e móvel juntas. Placa nova com usada concentra força nos pontos altos.
- Gire quando possível — algumas placas podem ser giradas 180° para dobrar a vida útil. Programe rotação aos 50% de desgaste.
- Inspecione a placa de segurança — atua como fusível; se fatigada pode quebrar prematuramente.
Erros comuns que encurtam a vida útil
| Erro | Consequência | Correção |
|---|---|---|
| Operar com placas laterais desgastadas | Material contorna a zona de britagem | Substituir aos 60% de desgaste |
| Sobrealimentar britador grosso | Sobrecarga no topo, descamação e trincas | Tamanho de alimentação adequado — veja FAQ |
| Ignorar distribuição de alimentação | Desgaste concentrado em um lado, vida reduzida 30–50% | Usar distribuidor de alimentação |
| Soldar placas de manganês | Zona afetada pelo calor embritada | Nunca solde manganês — veja guia de tratamento térmico |
| Misturar marcas em um britador | Diferenças dimensionais criam força desigual | Use jogos pareados de um fornecedor |
Quando considerar peças sob medida
Placas padrão podem não ser ideais se você:
- Processa material altamente abrasivo ou corrosivo
- Precisa de razão de redução não padrão
- Opera fora da faixa nominal
- Requer perfil especial para material pegajoso ou lajoso

FAQ
Quanto tempo deve durar uma placa de mandíbula?
Em condições normais de abrasão média, 2–4 meses de operação contínua. Granito de sílica altamente abrasivo pode reduzir a 2–3 semanas, calcário mole pode estender a 6+ meses.
A placa fixa ou móvel deve se desgastar primeiro?
Tipicamente a móvel se desgasta 10–20% mais rápido pois carrega a carga móvel. Se a fixa se desgasta primeiro, verifique distribuição de alimentação.
Posso usar placa de cromo alto em vez de manganês?
Somente em aplicações de baixo impacto e alta abrasão. Cromo alto (Cr26) é frágil e fraturará se material não britável entrar. Sempre associe a sistema de alívio de ferro trampo.
Qual a diferença entre Mn13 e Mn18?
Manganês mais alto (18% vs 13%) estabiliza mais austenita, dando capacidade de encruamento e tenacidade ligeiramente maiores — melhor para placas de alto impacto e seção grossa. Mn13 é adequado para cargas mais leves e mais econômico.
Por que minha placa trinca na área de montagem?
Geralmente causado por assento deficiente, aperto excessivo dos parafusos ou suporte insuficiente de corpo de mandíbula desgastado. A área de montagem não se encrua — é puramente tensão estrutural.
Quando girar vs. substituir?
Se a placa consumiu menos de 50% da altura dos dentes e a área de montagem está sã, gire 180°. Se altura dos dentes abaixo de 50% ou trincas > 1/4 da largura, substitua.
Resumo
Selecionar a placa correta resume-se a três decisões: material (conforme abrasividade e impacto), perfil de dente (conforme estágio e especificação do produto), e disciplina de manutenção (rotação aos 50%, substituição em pares, verificação de assento). Faça isso bem e maximizará toneladas por jogo de placas.
Precisa de placas para seu britador C, CJ, PE ou Telsmith? Navegue nosso catálogo de peças ou solicite projeto sob medida — envie seu modelo e condições operacionais.