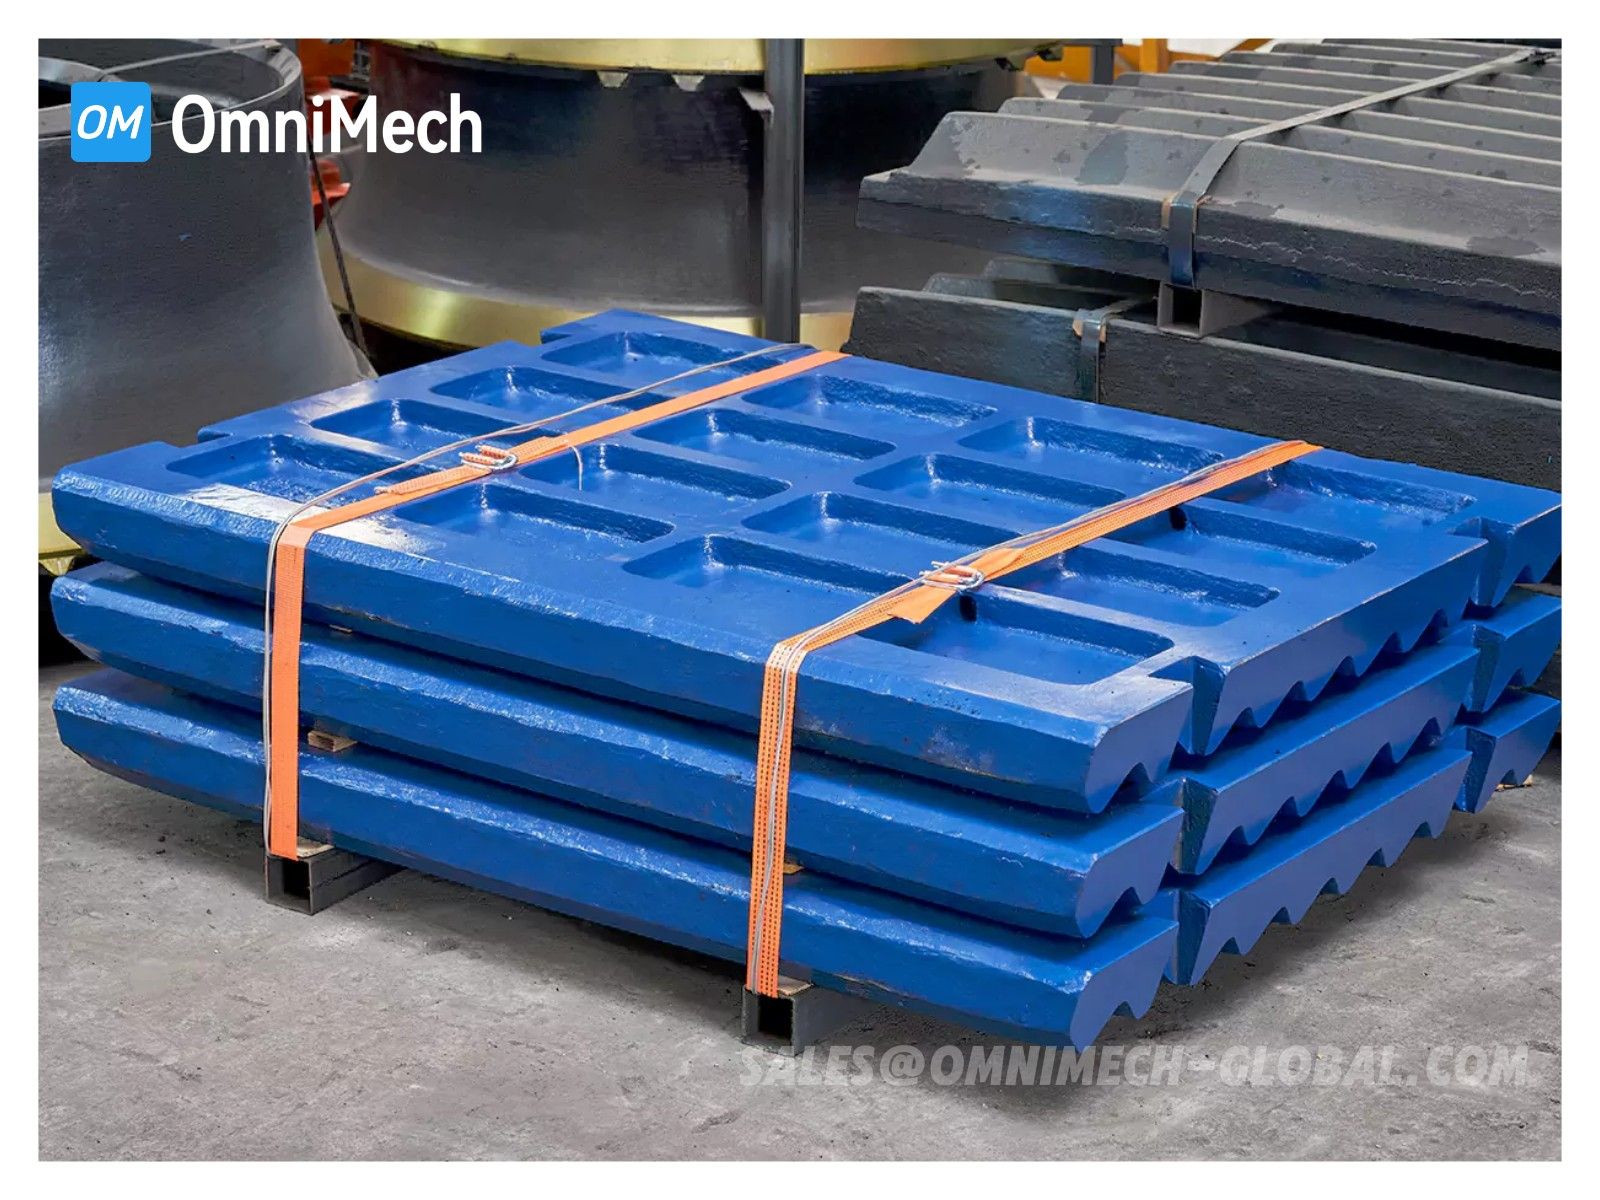
颚板选型指南:如何为破碎机选择正确的颚板
颚板选型的重要性
颚板是颚式破碎机中最关键的耐磨件。选错材质或齿形会导致:
- 产能下降 — 不合适的齿形无法有效咬合物料
- 过早磨损 — 软材质用于高磨蚀性工况,寿命从数月缩短到数天
- 能耗增加 — 磨损后的颚板需要更多动力才能达到相同的破碎比
颚式破碎机有两块颚板:固定颚板(静止侧)和动颚板(运动侧)。二者必须同时选型与维护——不匹配的颚板会产生不均匀的破碎力,加速受力较大一侧的磨损。

材质选择指南
| 材质 | 硬度 (HB) | 适用工况 | 典型寿命 |
|---|---|---|---|
| Mn13Cr2 | 250+ | 低磨蚀、高冲击 | 2–3 个月 |
| Mn18Cr2 | 300+ | 中等磨蚀+冲击 | 3–5 个月 |
| Mn18Cr2+Ti | 340+ | 高磨蚀性 | 5–8 个月 |
| Cr26 马氏体 | 600+ | 极高磨蚀、低冲击 | 4–6 个月 |
各牌号的化学成分与硬度参数请查阅耐磨材质指南,高锰钢热处理工艺解释了 Mn18Cr2 为何能在冲击下加工硬化。如果您也在为其他破碎机选型,请参阅圆锥破破碎壁选型指南和锤破双金属锤头对比。
如何选择正确的牌号
第一步——评估磨蚀性。 硅含量超过 5% 即为磨蚀性给料。高硅花岗岩、河卵石和钢渣需要 Mn18Cr2+Ti 或 Cr26。软石灰岩或再生混凝土可用 Mn13Cr2。
第二步——评估冲击能量。 爆破后的大块原矿冲击能量高——正是高锰钢加工硬化的理想条件。经过预筛分的小块物料冲击能量低,高铬(Cr26)可能表现更好。
第三步——考虑铁件风险。 如果料流中含有不可破碎的铁件(钢筋、铲斗齿),高锰钢更安全——变形而非碎裂。高铬则会崩缺或碎裂。

齿形选择要点
全齿形
适合大块物料的初级破碎,提供最大咬合力与破碎比。深齿槽在动颚行程中咬住物料,防止打滑并最大化啮角。
波纹形
适合二/三级破碎,产品粒度更均匀,片状料更少。交替的波纹沿颚板长度方向形成多个破碎区。
平面形
进料粒度已较小时使用,咬合力低但通过量大。常见于再生料破碎等进料已减小的场合。
提示: 固定颚板和动颚板的齿形可以不同——常见组合是动颚侧用全齿形、固定侧用波纹形,以兼顾咬合力与产品形状。
品牌与型号对照
| 品牌 | 系列 | 典型颚板尺寸 | 标准材质 | 备注 |
|---|---|---|---|---|
| 美卓/Nordberg | C80–C200 | 800–2,000 mm | Mn18Cr2 | 全齿形标配 |
| 山特维克 | CJ409–CJ412 | 900–1,200 mm | Mn18Cr2 | 楔块式安装 |
| 山宝 | PE600–PE1200 | 600–1,200 mm | Mn13Cr2 基准 | 可选 +Ti |
| Telsmith | 2540–5060 | 635–1,524 mm | Mn18Cr2 | Hy-wedge 设计 |
使用我们的交叉参考工具查找您破碎机型号对应的确切颚板件号,或浏览我们支持的所有颚破型号。
安装注意事项
- 检查贴合面 — 颚板与颚体之间的间隙会导致弯曲和早期开裂。用塞尺验证全表面贴合。
- 正确拧紧力矩 — 过紧会裂板,过松会松动并导致螺栓加工硬化。遵循破碎机原厂力矩规范。
- 成对更换 — 固定颚板和动颚板应同时更换。新板配旧板会使破碎力集中在新的高点。
- 可翻转时翻转 — 部分颚板可 180° 翻转使用,寿命翻倍。在磨损 50% 时安排翻转——不要等到颚板即将耗尽。
- 检查肘板 — 肘板起安全销作用;若疲劳过度可能过早断裂导致停机。按原厂周期更换。
缩短颚板寿命的常见错误
| 错误 | 后果 | 纠正 |
|---|---|---|
| 侧衬板磨损后继续运行 | 物料旁路破碎区,产能下降且颚板边缘载荷增大 | 侧衬板磨损 60% 时更换 |
| 粗碎颚破超给料 | 颚板顶部过载,导致剥落和开裂 | 给料粒度匹配破碎机产能——参见常见问题 |
| 忽视给料分布 | 偏心给料使磨损集中于一侧,寿命缩短 30–50% | 使用给料分配器或调整给料溜槽 |
| 焊接高锰钢颚板 | 热影响区碳化物重新析出,使焊缝附近变脆 | 切勿焊接高锰钢——参见高锰钢热处理指南 |
| 同一破碎机混用不同品牌颚板 | 尺寸差异造成间隙不均和破碎力失衡 | 使用同一供应商的成套颚板 |
何时考虑定制
标准颚板可能不是最优选择,如果您:
- 处理高磨蚀或腐蚀性物料
- 需要非标准破碎比
- 在破碎机额定产能范围外运行
- 需要特殊齿形处理粘性或片状物料

定制颚板可包含改进的齿角、加强的安装区域或合金升级。我们的工程团队可根据您的磨损样品逆向设计,或按破碎机图纸全新设计。
常见问题
颚板能用多久?
正常中等磨蚀工况下 2–4 个月连续运行。高硅花岗岩可缩短至 2–3 周,软石灰岩可延长至 6 个月以上。
固定颚板和动颚板哪个先磨损?
通常动颚板快 10–20%,因其承受运动载荷和更频繁的冲击。若固定颚板先磨坏,需检查给料是否偏心。
能用高铬颚板代替高锰钢吗?
仅在低冲击、高磨蚀工况可以。高铬(Cr26)偏脆,若腔内进入不可破碎大块或铁件会碎裂。务必配套除铁系统。
Mn13 与 Mn18 有何区别?
更高锰含量(18% vs 13%)稳定更多奥氏体,加工硬化能力与韧性略高——更适合高冲击、大截面颚板。Mn13 适用于较轻工况且更经济。完整冶金原理详见高锰钢热处理指南。
颚板安装区为什么开裂?
通常因贴合不良(颚板与颚体之间有间隙)、螺栓过紧或颚体磨损导致支撑不足。安装区不受冲击,不会加工硬化——纯粹是结构应力。
何时翻转、何时更换?
齿高消耗不到 50% 且安装区完好时,180° 翻转。齿高低于 50% 或裂纹长度超过颚板宽度 1/4 时,更换。
总结
颚板选型归结为三个决策:材质(匹配矿石磨蚀性与冲击)、齿形(匹配破碎段与产品规格)、维护纪律(50% 磨损时翻转、成对更换、保持贴合面精度)。做好这三点,即可最大化每套颚板的破碎吨数,同时保护破碎机本体免受二次损伤。
需要为您的 C、CJ、PE 或 Telsmith 破碎机定制颚板?请浏览颚破配件目录或申请定制颚板——将型号与工况参数发给我们,获取量身建议。