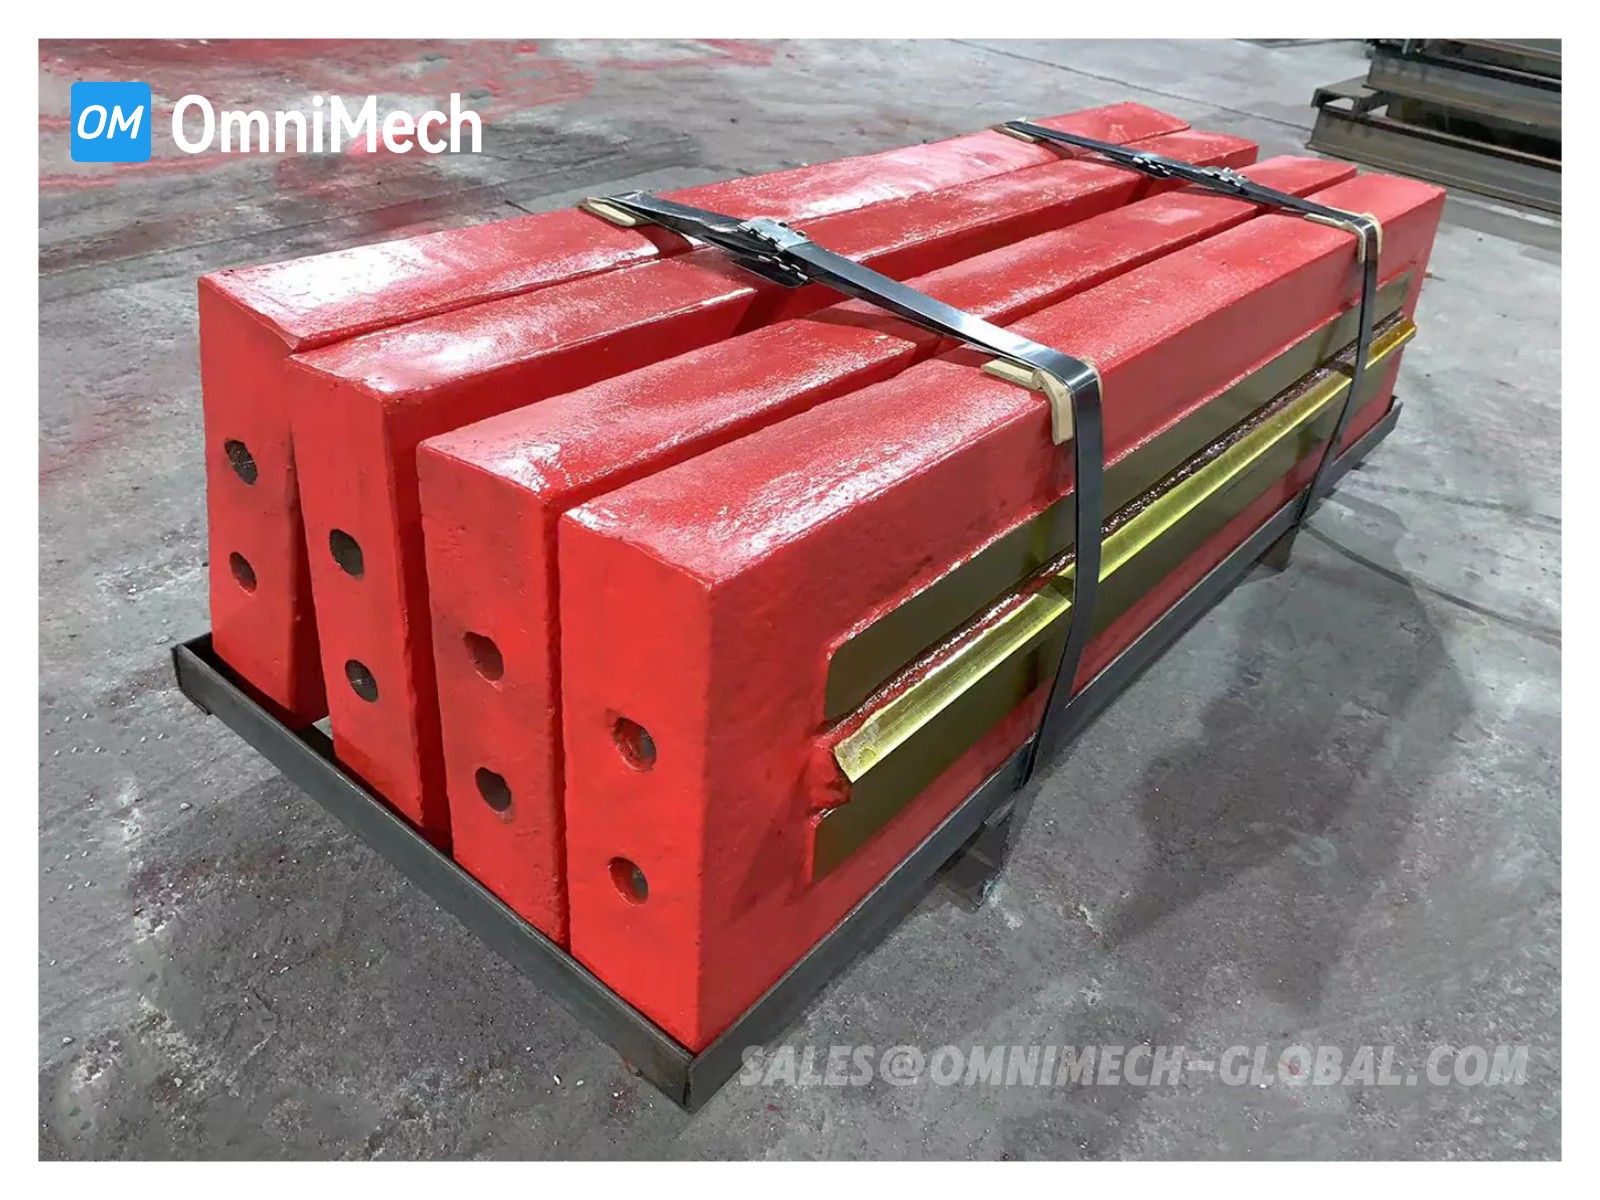
延长反击破板锤寿命的实用技巧
板锤磨损成本
板锤是反击式破碎机中最昂贵的耐磨件。一套 NP1210 板锤重约 180kg,价格约 ¥15,000–30,000。寿命延长 20% 即可带来显著的年度节省。
与颚破或圆锥破靠挤压破碎不同,反击破依赖高速转子冲击——端部线速度通常 30–50 m/s。这意味着板锤面临截然不同的磨损机制:高速磨蚀加上反复冲击加载。材质选择和维护策略必须考虑这一特点。

三大延寿策略
1. 材质匹配
| 工况 | 推荐材质 | 原因 |
|---|---|---|
| 石灰岩 + 低硅 | Mn18Cr2 | 冲击韧性好,性价比高 |
| 砾石 + 中硅 | Cr26 马氏体 | 耐磨性更好 |
| 高硅花岗岩 | Cr26 + 陶瓷镶嵌 | 极致耐磨 |
| 再生料/钢渣 | Mn18Cr2+Ti | 抗异物冲击 |
各牌号的详细参数请查阅耐磨材质指南,高锰钢热处理工艺也决定了 Mn18Cr2 在服役中的加工硬化表现。其他破碎机耐磨件选型请参阅颚板选型指南和圆锥破破碎壁选型指南。
如何选择正确的板锤材质
第一步——判断主导磨损机制。 给料是高磨蚀性(高硅、尖锐棱角)还是高冲击性(大块、铁件)?磨蚀主导→Cr26 或陶瓷镶嵌;冲击主导→Mn18Cr2。
第二步——检查铁件风险。 再生料、建筑拆除料和钢渣中常含不可破碎的钢材。高锰钢遇铁件变形;高铬则崩缺或碎裂。有铁件时高锰钢更安全。
第三步——按吨成本而非单件成本评估。 Cr26 板锤价格是 Mn18Cr2 的 2 倍但寿命 3 倍,吨成本更低。计算每种方案的实际吨成本。

2. 翻转策略
多数板锤可使用 2 或 4 个位置:
- 2 位置:前缘磨损 40–50% 时 180° 翻转
- 4 位置:每间隔 90° 翻转一次,磨损更均匀
关键原则:磨损超过 60% 再翻转就晚了——齿形已严重变形,安装槽还可能因不均匀应力开裂。
翻转排表示例:
- 第 1 周:位置 1(前缘朝前)
- 第 2 周:180° 翻转至位置 2
- 第 3 周:更换或翻转至位置 3(4 位置板锤)
在维护日志中记录翻转——漏翻是板锤过早失效的头号原因。
3. 转子维护
磨损的转子直接影响板锤寿命:
- 转子端部线速度:磨损的转子盘改变线速度,影响冲击能量。线速度降低 5% 可使破碎效率下降 10%。
- 轴承状态:磨损轴承的振动导致不均匀磨损,还可能使板锤安装槽开裂。
- 衬板状态:磨损的反击板改变物料轨迹,使磨损集中在板锤局部而非均匀分布。
每次更换板锤时检查转子。若转子盘磨损超过原始厚度的 10%,应修复或更换——继续使用磨损转子会浪费板锤寿命。
反击板与衬板:配角同样重要
板锤寿命与反击板(破碎条)和衬板的状态密切相关。磨损的反击板让物料未经充分破碎即逸出破碎区,板锤每吨需做更多功。
- 反击板磨损达原始厚度 50% 时更换
- 检查衬板间隙——间隙过宽降低破碎效率、增大循环负荷
- 衬板选型请浏览反击破配件目录

更换指标
出现以下任一情况时更换板锤:
- 前缘磨损达原始厚度的 50–60%
- 裂纹扩展超过板锤宽度的 1/3
- 相同进料量下产能下降超过 15%
- 产品粒度分布明显偏移(P80 增大 >10%)
- 相同给料量下功耗下降(说明板锤磨损过度无法有效咬合)
实用技巧: 每次计划停机时在三点(中心、距两端 1/4 处)测量板锤厚度并记录。趋势数据可预判更换时机,提前备件避免紧急停机。
年度节省速算
当前寿命:3 周/套
延长寿命:4 周/套(提升 33%)
每套成本:¥20,000
年运行周数:50

当前年度成本:(50/3) × ¥20,000 = ¥333,333
新年度成本:(50/4) × ¥20,000 = ¥250,000
年度节省:¥83,333耐磨件寿命的小幅提升,长期累积可节省大量成本。材质选择如何影响各机型的吨成本,详见锤破双金属锤头对比中的详细吨成本分析。
品牌与型号对照
| 品牌 | 系列 | 板锤类型 | 标准材质 | 备注 |
|---|---|---|---|---|
| 美卓/Nordberg | NP1110–NP1620 | 3 条/4 条转子 | Mn18Cr2 | 楔块+压条安装 |
| 山特维克 | CI511–CI532 | 3 条转子 | Mn18Cr2 | 锯齿锁紧 |
| 山宝 | PF1210–PF1320 | 3 条转子 | Mn13Cr2 基准 | 可选 +Ti / Cr26 |
| Hazemag | APK30–APK60 | 4 条转子 | Mn18Cr2 | Hy-wedge 系统 |
使用我们的交叉参考工具查找您反击破型号对应的确切板锤件号,或浏览我们支持的所有破碎机型号。
常见问题
板锤能用多久?
中等磨蚀石灰岩中 4–8 周/套。高硅花岗岩可短至 1–2 周。含铁件的再生料工况差异大——2–6 周不等,取决于铁件频率。
磨损的板锤能堆焊修复吗?
可以,但有限制。堆焊(通常为碳化铬覆层)可在中等工况下延长锰钢板锤寿命 20–30%。但在严重磨蚀工况,堆焊层不等于真正的 Cr26 或陶瓷镶嵌板锤。切勿堆焊高铬板锤——热影响区会开裂。
板锤为什么一端磨损更快?
通常说明给料偏心。物料对板锤一端的冲击更猛烈。检查给料溜槽对中,考虑安装给料分配器。转子不均匀磨损也会导致此问题。
同一转子各位置应使用相同材质吗?
是的,为保持平衡。同一转子混用锰钢和高铬板锤会造成质量不平衡(不同磨损速率改变重量分布),可能引起振动和轴承损坏。
2 位置和 4 位置板锤有何区别?
2 位置板锤截面对称,允许 180° 翻转(两个前缘)。4 位置板锤有额外对称性,允许 90° 翻转,使用四个刃口。4 位置板锤更贵但通过更均匀的磨损分布可提供高达 1.8 倍的单件寿命。
板锤安装槽处为什么开裂?
最常见原因是楔块螺栓过紧,在槽根产生应力集中。转子不平衡或轴承磨损引起的振动也会使安装槽疲劳。每次翻转时检查紧固件。
总结
延长板锤寿命归结为三个行动:匹配材质(根据给料磨蚀性和铁件风险)、按时翻转(磨损不超过 60% 前翻转)、维护转子和腔体衬板(支撑板锤工作的配角)。三者配合可延长寿命 30–50%,带来可观的年度节省。
需要为您的 NP、CI、PF 或 Hazemag 反击破定制板锤?请浏览反击破配件目录或申请定制板锤——将型号、给料类型与运行数据发给我们,获取量身材质建议。